Kauçuk Karışım ProsesiKauçuk Karışım Prosesi: Yarı Mamul ÜretimiKauçuk Karışım Prosesi
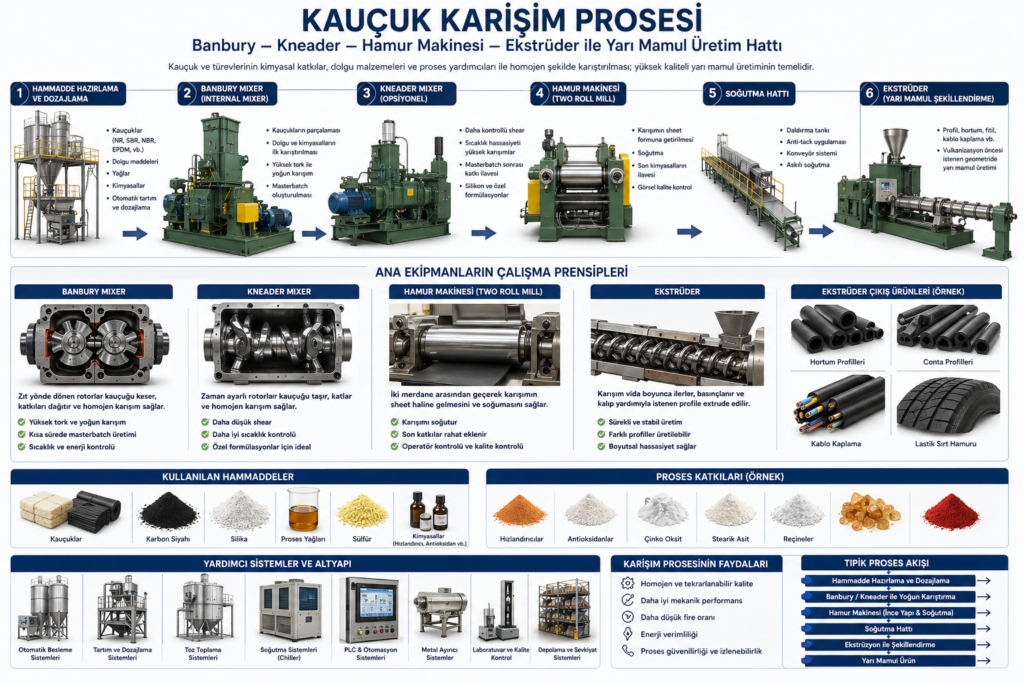
Kauçuk endüstrisinde nihai ürün kalitesini belirleyen en kritik aşamalardan biri karışım (mixing/compounding) prosesidir. Lastik, conta, hortum, kablo, otomotiv parçaları veya teknik kauçuk ürünler üretilmeden önce kauçuk hammaddesi; dolgu malzemeleri, kimyasallar ve proses katkıları ile kontrollü şekilde karıştırılarak yarı mamul hale getirilir.
Bu aşamadaki yanlış ekipman seçimi veya hatalı proses parametreleri; homojensizlik, yanma riski (scorch), düşük mekanik performans ve üretim kayıplarına neden olabilir.
1) Hammadde Hazırlama ve Dozajlama
Karışım prosesi genellikle doğal veya sentetik kauçukların sisteme beslenmesi ile başlar.
Yaygın kullanılan elastomerler:
- Natural Rubber (NR)
- Styrene-Butadiene Rubber (SBR)
- Nitrile Butadiene Rubber (NBR)
- EPDM Rubber
- Silicone Rubber
Karışıma ayrıca şu hammaddeler eklenir:
- Karbon siyahı
- Silika
- Proses yağları
- Sülfür
- Hızlandırıcılar
- Antioksidanlar
- Pigmentler
- Dolgu malzemeleri
Bu aşamada otomatik tartım ve dozajlama sistemleri kritik önem taşır.
2) Banbury Mixer (Internal Mixer)
Banbury Mixer
Banbury, kauçuk sektöründe ilk yoğun karıştırma aşamasında kullanılan en yaygın ekipmandır.
Görevleri:
- Kauçuk balyalarının parçalanması
- Dolgu malzemelerinin dağıtılması
- Kimyasalların homojen şekilde karıştırılması
- İlk masterbatch oluşturulması
Bu sistem yüksek tork altında çalışır ve rotor geometrisi karışım kalitesini doğrudan etkiler.
Kontrol edilen temel parametreler:
- Rotor devri
- Chamber sıcaklığı
- Dolum oranı
- Karışım süresi
- Enerji tüketimi
3) Kneader Sistemi
Kneader Mixer
Bazı özel formülasyonlarda Banbury yerine veya Banbury sonrası kneader sistemleri tercih edilir.
Özellikle:
- Masterbatch üretimi
- Masterbatch sonrası kimyasal ilave
- Daha hassas sıcaklık kontrolü gereken prosesler
- Silikon bazlı karışımlar
Kneader sistemleri daha kontrollü shear oluşturur.
4) Hamur Makinesi / Two Roll Mill
Two Roll Mill
Sektörde genellikle “hamur makinesi” olarak bilinen iki merdaneli sistemler:
- Banbury çıkışındaki sıcak karışımı sheet formuna getirir
- Soğutma sağlar
- Operatör kontrollü son katkı eklemeleri yapılabilir
- Karışımın görsel kalite kontrolü yapılır
Bu aşama yarı mamul formunun hazırlanmasında oldukça yaygındır.
5) Batch-Off / Soğutma Hattı
Karışım merdane sonrası sıcak halde olduğu için kontrollü şekilde soğutulmalıdır.
Bu hatta genellikle:
- Daldırma tankı
- Anti-tack uygulaması
- Konveyör sistemi
- Askılı soğutma sistemleri
kullanılır.
6) Ekstrüder ile Yarı Mamul Şekillendirme
Rubber Extruder
Karışım hazırlandıktan sonra birçok üretici yarı mamul ürün üretmek için ekstrüzyon kullanır.
Örnekler:
- Hortum profilleri
- Conta profilleri
- Lastik sırt karışımları
- Kablo kaplama ürünleri
- Teknik profil ürünleri
Ekstrüder burada karışımı nihai vulkanizasyon öncesi istenen geometriye getirir.
Yardımcı Sistemler Nelerdir?
Modern kauçuk karışım tesislerinde yalnızca ana makineler yeterli değildir.
Aşağıdaki yardımcı sistemler gerekir:
- Otomatik besleme sistemleri
- Toz toplama sistemleri
- Tartım sistemleri
- Soğutma sistemleri
- PLC otomasyon altyapısı
- Metal ayırıcı sistemler
- Kalite kontrol laboratuvarı
Sonuç
Kauçuk karışım prosesi yalnızca bir mixer yatırımı değildir; uçtan uca mühendislik gerektiren entegre bir üretim hattıdır.
Doğru ekipman dizilimi genellikle şu şekildedir:
Raw Material Feeding → Banbury/Kneader → Two Roll Mill → Cooling → Extrusion → Final Processing
Doğru proses tasarımı; homojen karışım, düşük fire oranı ve sürdürülebilir üretim verimliliği sağlar.